焊锡型号如何选择 从入门到精通的完整指南
在电子制作、维修或工业生产中,焊锡丝是连接元器件与电路板的“胶水”。面对市场上琳琅满目的焊锡型号——有铅、无铅、不同直径、不同助焊剂含量——很多初学者甚至资深爱好者都会困惑:到底该怎么选?本文将从核心参数出发,手把手教你根据实际需求挑选最合适的焊锡。
1. 先分清两大类:有铅 vs 无铅
这是选择焊锡的第一道分水岭。
有铅焊锡(Sn-Pb):典型成分为63%锡+37%铅(共晶焊锡),熔点183℃。优点是熔点低、流动性好、润湿性强、焊点光亮、成本低廉,且不易产生锡须。缺点是铅有毒,不符合RoHS等环保法规,长期接触可能影响健康。
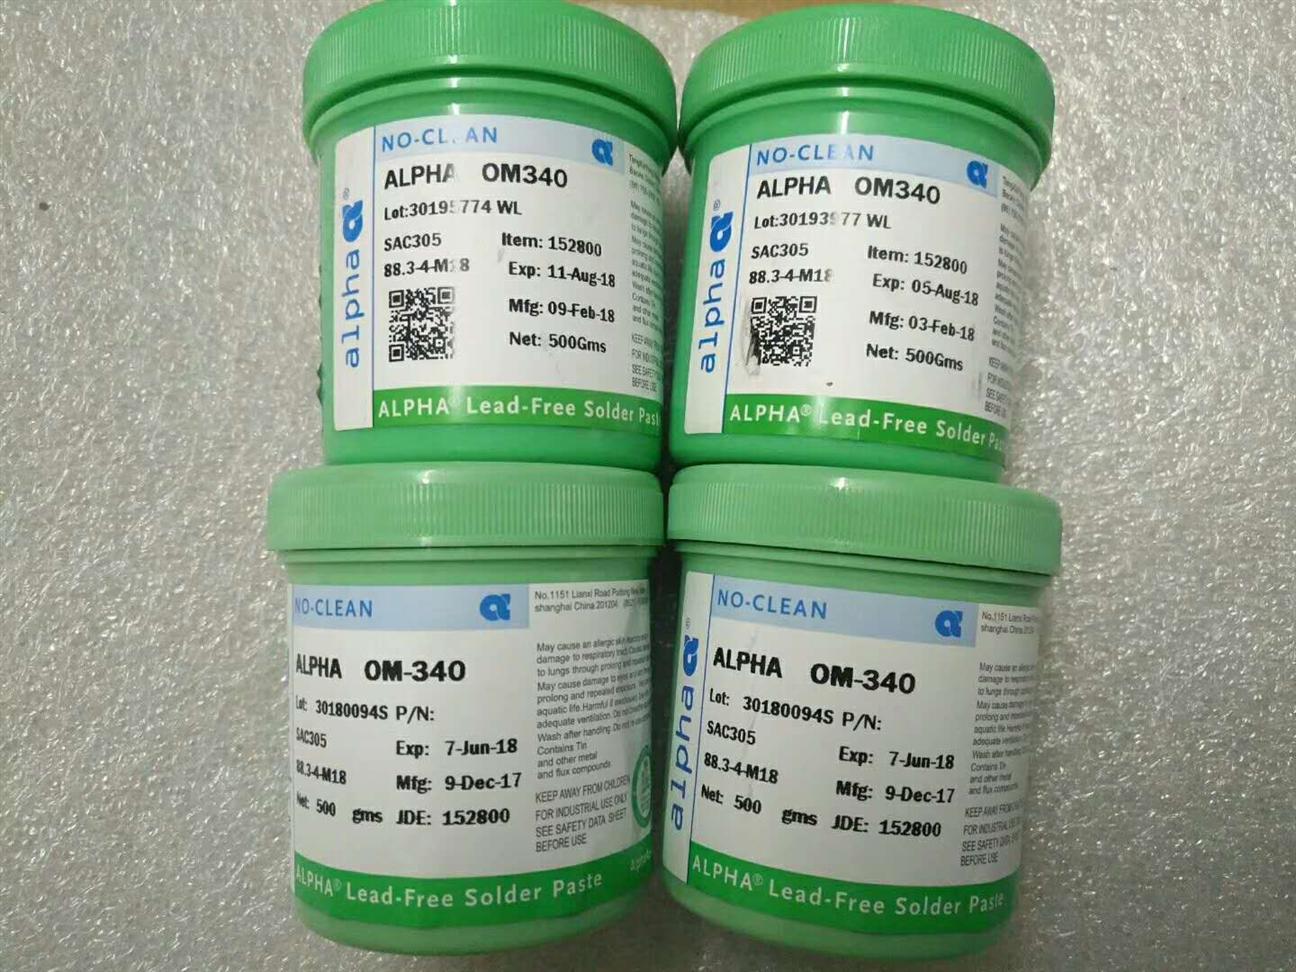
无铅焊锡(Lead-Free):常见成分为Sn-Ag-Cu(锡银铜,如SAC305),熔点约217-220℃。优点是无毒环保,符合出口欧盟等要求。缺点是熔点高、润湿性稍差、焊点较暗淡,对烙铁温度和焊接技巧要求更高,且成本更贵。
选择建议:
- 个人业余DIY、维修老旧设备、对焊点外观要求高 → 优先选有铅(注意通风和洗手)。
- 产品要出口、参加比赛、批量生产、或追求环保 → 必须选无铅。
2. 看锡含量:63/37还是60/40?
有铅焊锡中,63/37是共晶比例,即183℃直接从固态变液态,没有半熔状态,冷却最快,焊点最亮,是手工焊接的首选。60/40则有一个33℃的糊状区,但成本略低。
无铅焊锡中,SAC305(96.5%锡+3%银+0.5%铜)是主流,综合性能平衡。也有SAC0307等低银型号,成本更低但润湿性和强度稍差。
简单结论:预算够就买63/37有铅或SAC305无铅,不会错。
3. 选直径:根据焊点大小
焊锡丝常见直径有0.3mm、0.5mm、0.6mm、0.8mm、1.0mm、1.2mm等。
- 0.3-0.5mm:适用于0402、0603等微型贴片元件、QFN、细间距IC,避免连锡。
- 0.6-0.8mm:最通用,适合普通插件电阻、电容、DIP芯片、洞洞板焊接。
- 1.0-1.2mm:用于大焊点,如电池极耳、接线端子、粗导线、地线焊接。
建议:新手直接买0.6mm和0.8mm两种,覆盖90%日常场景。
4. 助焊剂含量与类型
焊锡丝内部通常包裹着松香或合成树脂助焊剂,含量在1.0%-3.0%之间。含量越高,焊接时飞溅可能越多,但润湿性越好。
比较表现如下:
- 1.0%-1.5%:飞溅少,残留少,适合精密焊接,但需额外助焊剂辅助。
- 2.0%-2.2%:最均衡,家用首选。
- 3.0%:适合氧化严重的表面或难焊金属,但残留多,可能需清洗。
按照类型来看:松香型(RA/RMA)最常见,残留不导电但可能粘手;水溶型需清洗;免清洗型(No-Clean)残留极少,适合批量。
新手建议购买“免清洗、含松香2.0%”的焊锡丝。
5. 特殊场景:需要含银或含铜吗?
- 含银焊锡:如锡银铜合金,强度更高,导电性更好,适合高频电路、BGA返修、音响发烧友。但其价格也比普通无铅贵30%-50%。一般来说,普通维修不需要。
- 含铜焊锡:能增加抗拉强度,常用在无铅配方中。单独含铜有铅焊锡少见。
此外要考虑,若焊接不锈钢、铝、镀镍等特殊金属,需选用专用焊锡丝(含特殊助焊剂或合金成分)。
6. 品牌与质量判断
不同品牌的焊锡差别很大。推荐几个可靠选择:
- 高端:日本千住(Senju)、美国阿尔法(Alpha)、美国Kester。
- 性价比:云南锡业、兴鸿泰、白猴、亚通。
购买时要重点注意:
- 焊锡丝表面应光亮、无黑斑、无氧化。
- 缠绕均匀,无断裂。
- 焊接时烟少、气味不刺鼻、飞溅小。
- 焊点冷却后光亮圆润(有铅)或细腻亚光(无铅)。
劣质焊锡往往含铅量超标、杂质多、助焊剂分布不均,导致焊点发脆、易虚焊。
7. 一张决策表帮你快速挑选
| 使用场景 | 推荐型号 |
|---------|---------|
| 日常电子DIY、维修 | 63/37有铅,0.6-0.8mm,免清洗2% |
| 出口产品、学校比赛 | SAC305无铅,0.6mm,免清洗2.5% |
| 手机/电脑主板贴片 | 0.3-0.5mm,无铅或含银 |
| 大电流导线、电池 | 1.0-1.2mm,有铅63/37 |
| 音响发烧、BGA | 含银3%-4%无铅,0.5mm |
|| 高温环境 | 含锑或高铅焊锡(特殊) |
8. 简单给新手
如果你刚入门,不想纠结:买一卷0.8mm的63/37有铅焊锡,助焊剂含量2.0%,免清洗型,价格约30-50元/100g。配合可调温烙铁(320-350℃),基本能焊好99%的电路板。等熟练后,再根据环保需求和特殊工艺转向无铅或含银焊锡。
记住:没有“最好”的焊锡,只有“最适合你当前任务”的焊锡。选对型号,焊接就成功了一半。
如若转载,请注明出处:http://www.szbrother8.com/product/43.html
更新时间:2026-09-25 02:35:32