无铅锡线焊接时锡点判断标准及相关问题解答
随着环保要求的提高,无铅锡线在电子焊接中已成为主流。无铅焊料的焊接特性与有铅焊料有显著差异,因此对焊点质量的判断也需要新的标准。本文将详细介绍无铅锡线焊接时锡点的判断标准,并针对常见问题给出解答。
一、无铅锡点判断标准
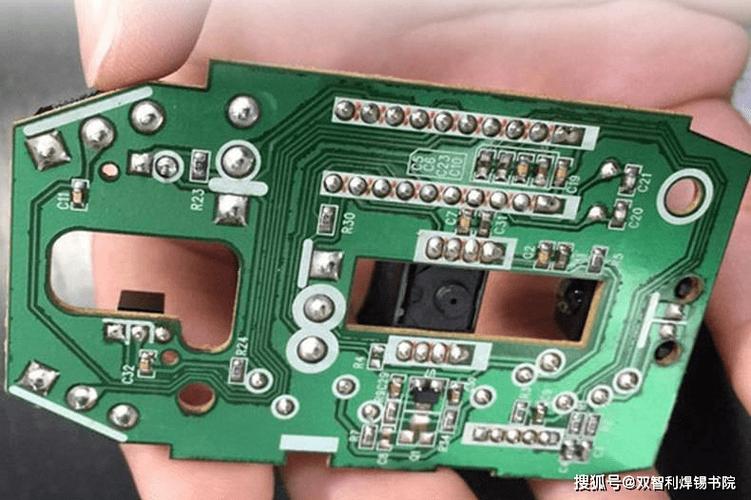
- 外观:合格的焊点应表面光滑、连续,呈亮白色或微灰白色(取决于合金成分)。允许有轻微的凹凸,但不应有明显的粗糙、裂纹、针孔或气孔。
- 润湿性:焊料应充分润湿焊盘和元件引脚,接触角越小越好(一般应小于90°)。无铅焊料的润湿性较差,因此焊点边缘可能略呈弧形,但不应出现拒焊或缩锡。
- 形状:焊点应呈内凹的半月形,引脚轮廓依稀可见。焊料应覆盖焊盘并延伸至引脚,但不应形成球状或过多堆积。
- 厚度:焊点厚度适中,既能保证机械强度,又不会因过厚而掩盖引脚。通常焊料在焊盘上形成薄而均匀的覆盖层。
- 机械强度:焊点应牢固,无虚焊、冷焊。无铅焊点通常比有铅焊点更脆,因此要避免受力后开裂。
- 内部结构:通过X射线检查,焊点内部应无空洞(允许少量微小空洞,但面积占比一般不超过25%)、无裂纹、无夹杂。
- 颜色:无铅焊点通常比有铅焊点暗淡,略带灰白,这是正常现象。如果焊点发黑或严重氧化,则可能焊接温度过高或助焊剂不足。
二、常见问题解答
1. 无铅锡点为什么看起来没有有铅焊点光亮?
的无铅合金(如SAC305)本身光泽度较低,且焊接后表面会形成一层薄氧化膜,因此外观较暗。这并不影响焊点质量,只要润湿良好、无缺陷即可。
2. 无铅焊接时出现锡珠怎么办?
锡珠通常是由于助焊剂飞溅或焊料过量导致。应调整焊接温度、减少锡量、使用合适的助焊剂,并确保预热充分。
3. 无铅焊点出现裂纹是什么原因?
裂纹可能由冷却过快、热应力、机械应力或合金脆性引起。应优化冷却速率,避免振动,并选择延展性较好的无铅合金。
4. 如何判断无铅焊点是否虚焊?
虚焊的焊点表面可能看似正常,但实际未形成可靠连接。可通过轻拉引脚、X射线或染色渗透检测。外观上,虚焊点可能润湿不良、接触角大。
5. 无铅焊接温度应该设置多少?
一般建议烙铁头温度在350-380°C之间,具体取决于合金熔点和PCB热容量。通常比有铅焊接高30-50°C。
6. 无铅焊点需要清洗吗?
取决于助焊剂类型。免清洗助焊剂通常无需清洗;水溶性助焊剂必须清洗;松香助焊剂可根据要求清洗。残留物可能影响外观和电气性能。
7. 无铅焊点空洞率高怎么解决?
空洞可能由助焊剂挥发、焊料氧化或工艺参数不当引起。可优化回流曲线、使用氮气保护、改进焊膏质量。
8. 无铅焊点强度是否不如有铅?
无铅焊点的抗拉强度和剪切强度通常优于有铅,但延展性较差,更脆。通过合金优化和工艺控制,可满足大多数应用要求。
三、
无铅焊接的焊点判断需结合外观、润湿、形状、内部结构等多方面因素。由于无铅焊料的特殊性,其焊点外观可能不如有铅焊点美观,但只要满足润湿良好、无缺陷、机械强度达标等条件,即为合格焊点。在实际生产中,应严格控制焊接工艺,并针对常见问题采取相应措施,以确保焊接可靠性。
如若转载,请注明出处:http://www.szbrother8.com/product/53.html
更新时间:2026-10-05 12:22:17